


 English
 Español
Contenido
- 1 Lo que realmente implica el estampado continuo de la carcasa del motor
- 2 Tolerancias y tamaños de ventanas que puede mantener de manera realista
- 3 Dónde gana el estampado continuo de la carcasa del motor y dónde no
- 4 Los cinco defectos que desechan las viviendas y cómo las líneas se defienden
- 5 Cómo calificar a un proveedor de carcasas de estampado continuo
- 6 Preguntas frecuentes
Una carcasa de acero trefilado con un diámetro interior de 140 mm puede salir de una línea de prensa cada pocos segundos, y ese ritmo es la razón principal por la que los fabricantes de electrodomésticos y motores industriales especifican el estampado continuo de carcasas de motores para sus programas de mayor volumen. En lugar de mover los espacios en blanco entre prensas independientes, una línea continua alimenta tiras enrolladas a través de un troquel progresivo de múltiples estaciones, donde el corte, el embutido, el reestirado, la perforación y el recorte se ejecutan como una secuencia coordinada. Para un equipo de compras, esa elección decide el costo por pieza, la confiabilidad de la entrega y si la carcasa diezmilésima mide lo mismo que la primera de la herramienta.
Lo que realmente implica el estampado continuo de la carcasa del motor
El estampado continuo es un problema de coreografía antes que un problema de fuerza. La prensa proporciona el tonelaje, pero la disposición de las tiras, el sistema de alimentación y las estaciones de troqueles deciden si una carcasa resulta redonda, recta y repetible a gran velocidad. Cada estación realiza una operación y la tira portadora las une para que nada se desvíe entre los golpes.
En un trabajo típico de vivienda, las estaciones se descomponen así:
Tolerancias y tamaños de ventanas que puede mantener de manera realista
Una línea progresiva bien mantenida mantiene la variación del diámetro interior a unas pocas centésimas de milímetro cuando se incorpora una estación de dimensionamiento o planchado en la matriz, y los asientos de rodamiento mecanizados pueden ajustar aún más las dimensiones críticas. Sin embargo, lo que los compradores deben verificar primero no es una tabla de tolerancia sino la ventana de tamaño, porque la ruta de conformado establece los límites antes de cortar cualquier herramienta.
La embutición profunda a partir de láminas cubre económicamente las carcasas pequeñas y medianas, razón por la cual la mayoría de los programas de accionamiento industrial y de electrodomésticos se ubican en esa ventana. Las paredes más pesadas y los diámetros más grandes se inclinan hacia la construcción tubular o fabricada. Para un marco más amplio de la decisión de compra, nuestro carcasa del motor de acero La guía recorre la lógica de selección completa.
| Ruta de fabricación | Ventana de identificación típica | Muro y estructura | Mejor ajuste |
| Carcasa de acero dibujada en una línea progresiva. | 29,6 a 160 mm | Pared de chapa; bases, soportes o elementos flexibles soldados sobre | Motores de accionamiento para electrodomésticos e industriales. |
| cáscara dibujada inoxidable 304 | 139 a 180 milímetros | Pared de chapa resistente a la corrosión | Equipos de lavado, alimentación y exteriores. |
| Carcasa de acero de paredes pesadas con base | 260 a 343 milímetros | Pared gruesa con base soldada. | Grandes equipos industriales y especiales. |
| Carcasa de tubo de acero | 113 a 127 milímetros | Pared gruesa producida a partir de tubo. | Equipos especiales y de alta carga |
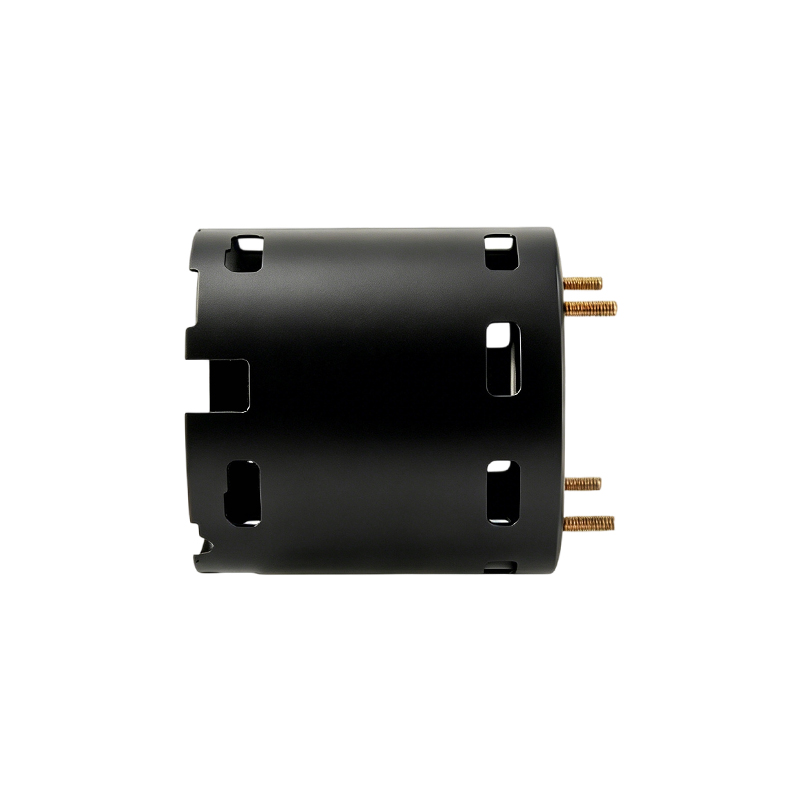 Carcasa de motor de acero de pared delgada de 82,4 mm de diámetro interior con cubiertas de extremo soldadas Una carcasa de acero trefilado de pared de 1,0 mm con tapas de extremo soldadas, asientos de cojinete integrales y ventilación axial para refrigeración. Se adapta a la ventana de carcasa dibujada de tamaño pequeño a mediano del artículo para aplicaciones de motores livianos y portátiles. Ver producto →
Dónde gana el estampado continuo de la carcasa del motor y dónde no
La estampación continua gana en volumen, repetibilidad y coste por pieza, y pierde en flexibilidad y paredes muy gruesas. Elija la ruta equivocada y los síntomas serán predecibles: herramientas que nunca alcanzan el punto de equilibrio o paredes que se rompen sin importar cómo se ajuste el portapiezas.
- El volumen anual alcanza las seis cifras y el diseño es estable en todos los años del modelo.
- El diámetro interior de la carcasa se sitúa dentro de la ventana de la carcasa estirada y es de aproximadamente 29,6 a 160 mm.
- El costo por pieza y la consistencia entre lotes superan el presupuesto de herramientas.
- Los soportes, bases y asientos mecanizados se terminarán internamente después del estampado.
- Los volúmenes son bajos o la geometría todavía se mueve entre revisiones.
- Las paredes son pesadas y los diámetros son grandes, más allá de lo que se maneja bien con embutición profunda.
- El perfil se adapta mejor a la construcción de tubos que a la de chapa.
- La velocidad del prototipo importa más que el costo unitario en los primeros pedidos.
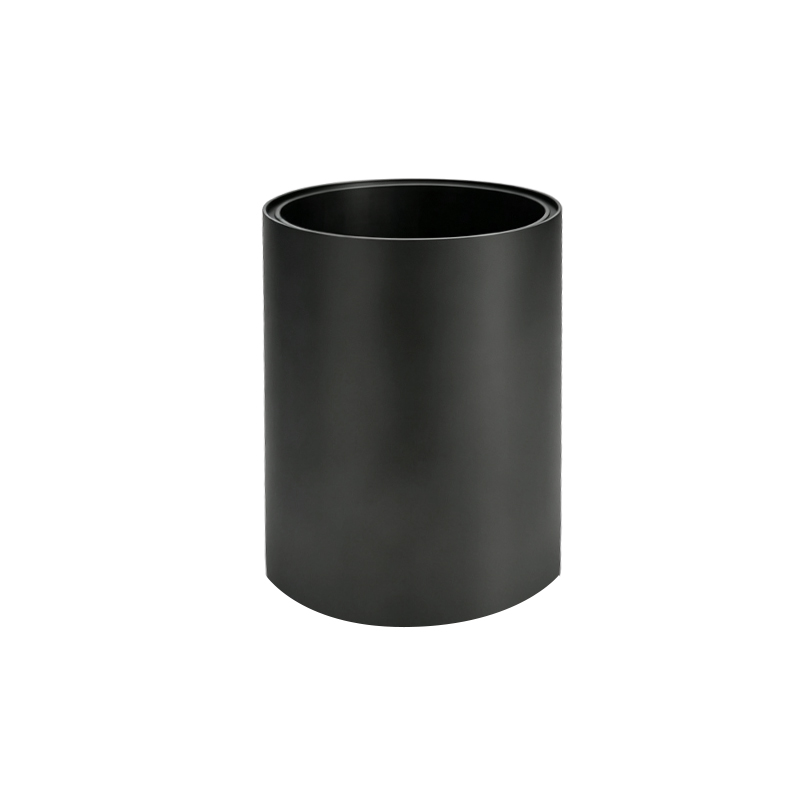 Carcasa del motor de acero sin costura de pared gruesa de 127 mm de diámetro interior Mecanizada a partir de tubos de acero sin costura con una pared de 7,9 mm, esta carcasa soporta torsión y vibraciones elevadas donde la lámina estirada no puede. Un ejemplo apropiado para el punto del artículo sobre la construcción de paredes pesadas más allá de los límites de embutición profunda. Ver producto →
Los cinco defectos que desechan las viviendas y cómo las líneas se defienden
Casi todas las revisiones de las causas de la chatarra en una línea de alojamiento terminan con los mismos cinco sospechosos, y todos ellos son controlados a nivel de troquel y alimentación en lugar de ser detectados en la inspección final.
- Arrugas de la brida: la presión del soporte en blanco y la geometría del cordón de tracción mantienen la brida plana; Una vez que el hierro se arruga en la pared, la cáscara se desecha.
- Desgarro en el radio del punzón: la proporción de trefilado es demasiado agresiva para el material, por lo que la solución es otra estación de reestirado o un radio más suave.
- Orejas en el borde: la anisotropía de la hoja eleva las orejas en ángulos fijos, por lo que el plan de troquel agrega margen de recorte y el borde se limpia.
- Recuperación elástica y ovalidad después del recorte: se compensa la geometría del troquel y una estación de dimensionamiento final restaura la redondez en el diámetro interior.
- Descamación del revestimiento en tiras galvanizadas: las curvas de alimentación cerradas y la fricción del troquel descascaran la capa de zinc, por lo que se controlan el radio de alimentación y la lubricación.
Cuando el espesor de la pared supera lo que el dibujo permite manejar cómodamente, la respuesta honesta es cambiar las rutas en lugar de forzar la hoja; nuestro Fabricación de carcasas de motores de tubos de acero. La guía cubre ese camino en detalle.
Cómo calificar a un proveedor de carcasas de estampado continuo
Juzgue la cadena de proceso, no el precio unitario. Un proveedor que subcontrata el troquel o el mecanizado entrega las variables más críticas a alguien que usted no puede auditar, y la diferencia de precios suele reaparecer en forma de problemas de flete, plazos de entrega y tolerancia.
- Ingeniería de troqueles interna: pregunte quién diseña, corta y repara el troquel progresivo y con qué rapidez se puede reconstruir una estación desgastada.
- Capacidad de prensa y alimentación: el tonelaje, el tamaño del lecho y el sistema de alimentación servo deciden qué tamaños de carcasa pueden funcionar a velocidad.
- Una cadena secundaria completa: la soldadura de bases y soportes, el mecanizado de caras extremas y asientos de rodamientos, y el tratamiento de superficies bajo un mismo techo eliminan las transferencias que acumulan tolerancia.
- Inspección detrás de la prensa: la redondez, el espesor de la pared y la certificación del material se verifican con instrumentos adecuados, no solo con calibres.
- Evidencia de volumen: capacidad real, años de proceso y base de clientes verificable.
Nuestra propia planta ejecuta estampado, soldadura automática, mecanizado y tratamiento de superficies en un solo flujo. Jiangsu Yufeng Electric Co., Ltd. se ha centrado en la fabricación de carcasas de motores durante 40 años, respalda programas de clientes con un equipo de ingeniería con un promedio de más de 20 años de experiencia y envía más de cinco millones de carcasas al año a más de 50 fabricantes de motores. Carcasas como nuestra carcasa de 140 mm con dos soportes soldados muestran cómo el estampado y la soldadura secundaria se combinan en un solo producto.
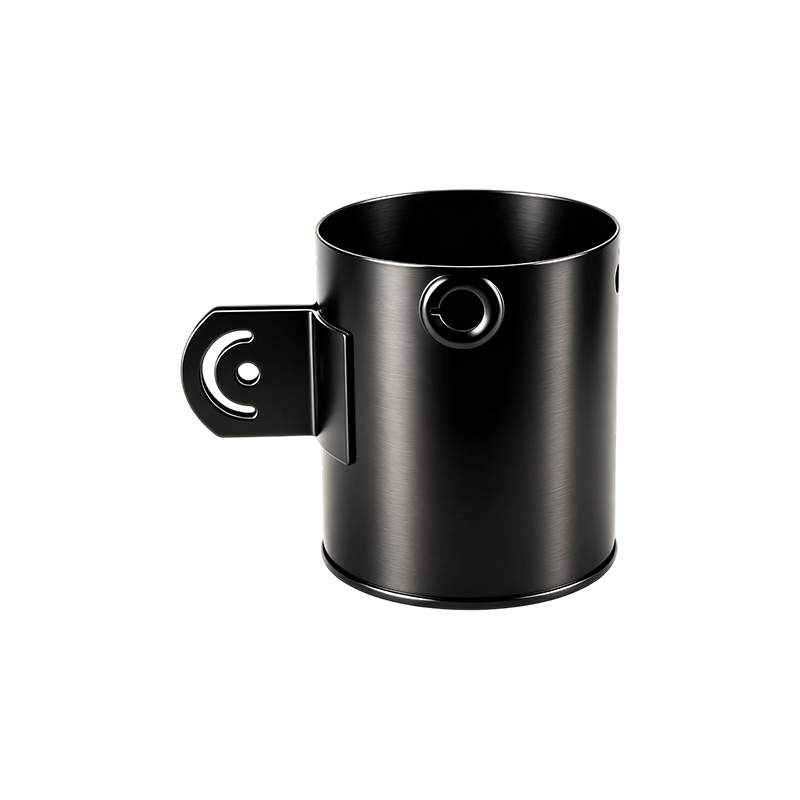 Carcasa del motor de acero de 140 mm de diámetro interior con dos soportes soldados Una carcasa de acero trefilado con acabado de recubrimiento en polvo fosfatado, roscas de prensaestopas selladas y dos soportes de montaje soldados. Ilustra el punto del artículo sobre combinar estampado y soldadura secundaria en un solo producto. Ver producto →
Preguntas frecuentes
¿Qué rango de tamaño se adapta al estampado continuo de la carcasa del motor?
En nuestras líneas, las láminas trefiladas tienen un diámetro interior de aproximadamente 29,6 mm hasta 160 mm. Por encima de eso, el espesor de la pared y el tonelaje de la prensa empujan el trabajo hacia la construcción de paredes pesadas o tubos, que producimos en diámetros interiores de hasta 343 mm.
¿En qué se diferencia el estampado continuo del estampado por matriz de transferencia?
En el estampado continuo, la tira transporta la pieza a través de cada estación dentro de una matriz. En el estampado por transferencia, las piezas individuales se mueven entre matrices separadas mediante dedos o robots. Las líneas continuas funcionan más rápido por pieza; Las líneas de transferencia manejan sorteos más profundos y conchas más grandes.
¿Qué materiales funcionan mejor para carcasas estampadas?
El acero laminado en frío es el predeterminado para los armazones industriales y de electrodomésticos. El acero inoxidable 304 se adapta a ambientes corrosivos y de lavado, y la tira galvanizada funciona bien cuando el radio de alimentación y la lubricación se manejan para proteger el recubrimiento.
¿Qué tolerancia debo esperar en el diámetro interior?
Con el dimensionamiento o el planchado integrados en el troquel progresivo, se puede esperar un control del diámetro interior de unas pocas centésimas de milímetro. Cuando el diseño de un motor necesita más, el mecanizado después del estampado establece los asientos de los rodamientos y las caras de los extremos hasta las dimensiones finales.
 Anterior


